Чем мы пользуемся?
Наше оборудование
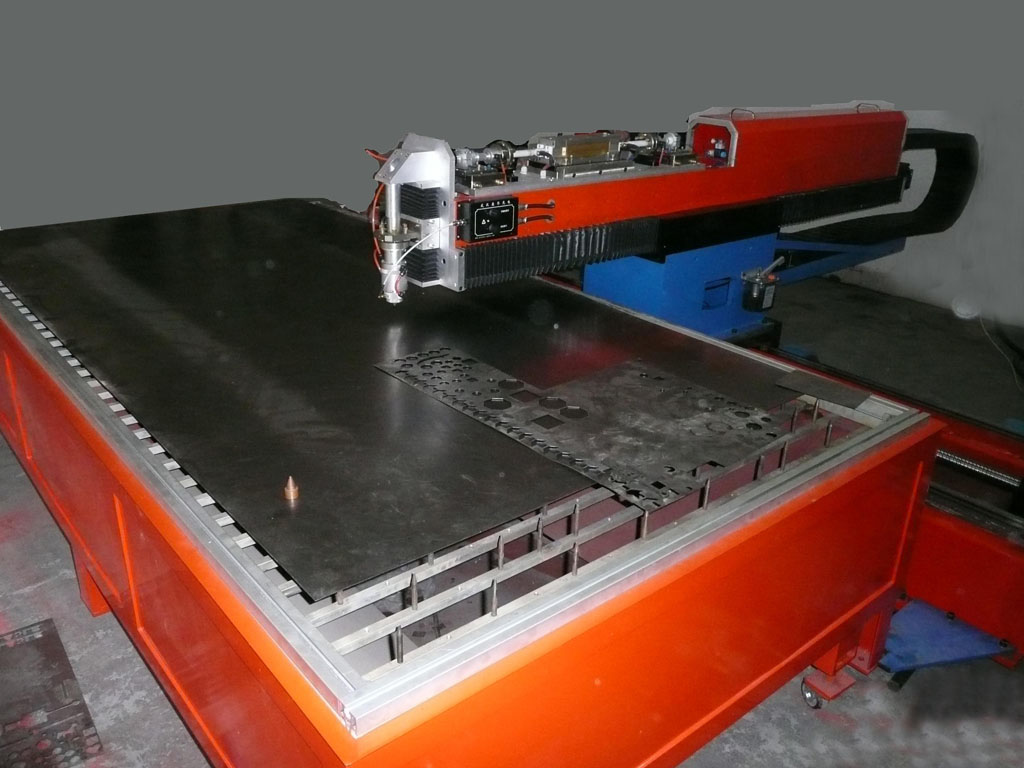
Лазерная резка выполняется на станке Bystar 3015 швейцарской фирмы «Bystronic». Компания «Bystronic» имеет опыт нескольких десятков лет в области разработки и изготовления производительных установок для лазерной резки.
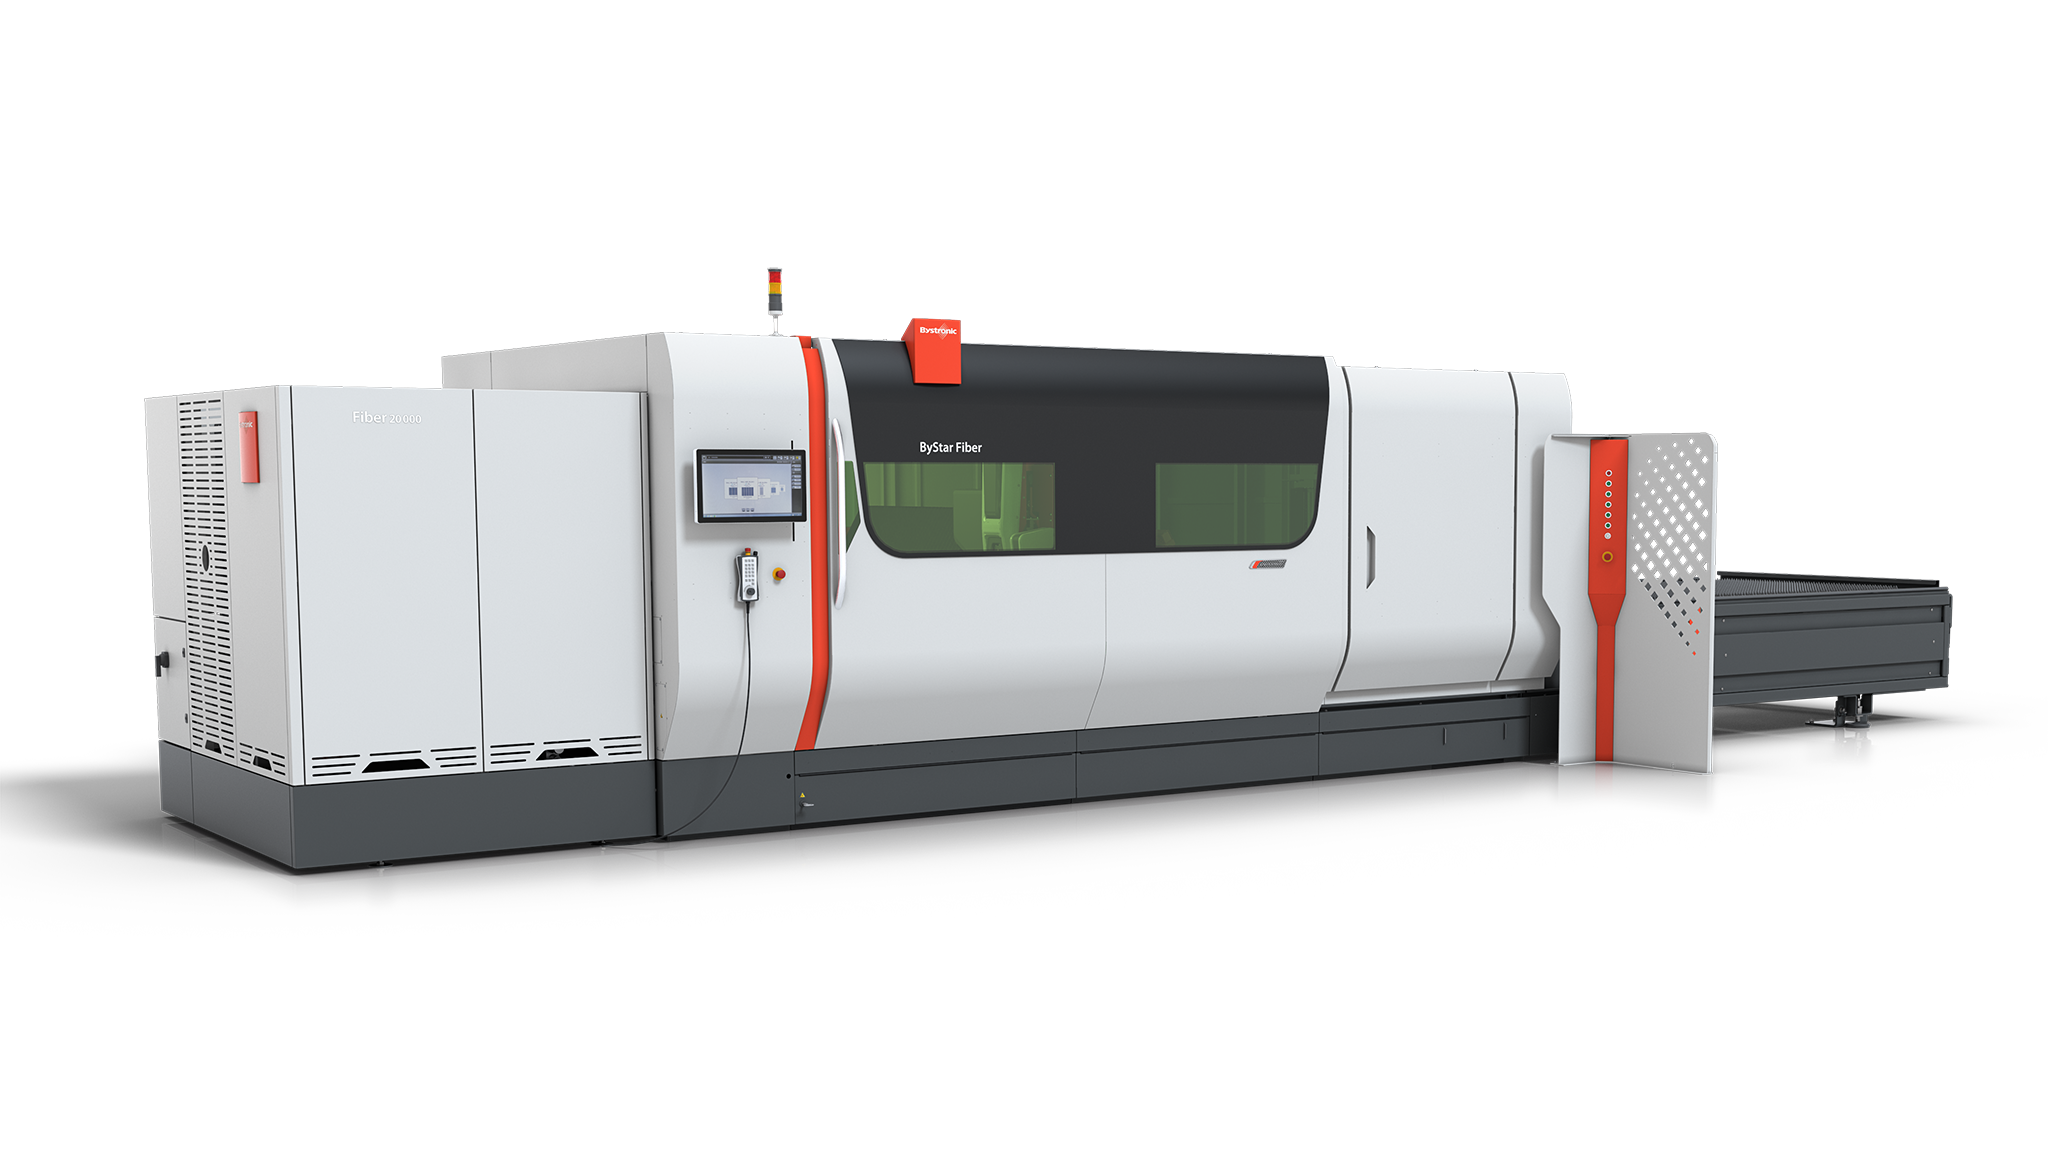
Лазерный технологический комплекс Bystar 3015 предназначен для высокодинамичного автоматизированного раскроя листового материала, труб и профилей.
Весь процесс резки полностью компьютеризирован. Высококлассная компьютерная техника и программное обеспечение обеспечивают высокую производительность при любых объемах заказа. Компьютер оптимально располагает чертежи заготовок на листе, обеспечивая минимальные потери площади листа материала. При обработке система управляет всеми параметрами лазерного излучения и перемещением головки в реальном времени, определяя оптимальный для решения конкретной задачи режим. При этом учитывается состояние всех элементов комплекса и их динамические характеристики.
Мощность лазерного излучения на комплексе Bystar 3015 достигает 4 кВт, а высокое качество лазерного пучка обеспечивается одинаково по всей длине благодаря тому, что лазерный резонатор устанавливается отдельно от рамы технологического модуля, а также наличием системы термостабилизации.
Высокая динамика приводов, перемещающих головку вдоль 3-х осей (X,Y,Z) позволяет свести потери времени при обработке к минимуму. Малая масса перемещаемых в пространстве элементов системы и высокая мощность привода позволяют работать с высокими ускорениями.
Максимальные размеры обрабатываемого листа: 3000х1500х25 мм, а автоматизированная загрузка листов материала и два сменных рабочих стола (на одном идет резка, на другом производится разгрузка-загрузка материала и деталей) сводят к минимуму простой в работе.
Станок Bystar 3015 также позволяет выполнять резку профилей и труб диаметром от 15 до 315 мм. Точность обработки – не хуже ± 0,1 мм, точность повторного позиционирования – ± 0,05 мм. Благодаря высокой производительности резки, уменьшению потребления электроэнергии и газов, сокращению потерь времени достигается снижение себестоимости изготовления деталей.